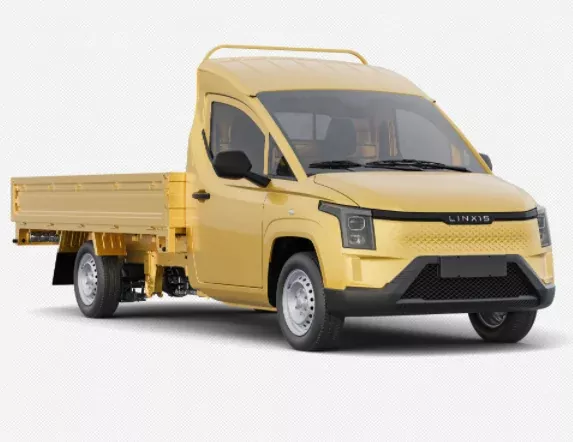
Sadarbības centieni visā piegādes ķēdē veicina etalona transportlīdzekļa novatorisku attīstību.
Pelējuma izstrāde: precīzi etalonuzdevumu taustiņu mezgli
Vietējo Chongqing pelējuma piegādātāju “Tehniskā novērtējuma + mezglu pārvaldība” tika ieviests specializēta komanda, kuru vadīja vecākais menedžeris Guo Veixia štancēšanas darbnīcā, tika ieviests divu celiņu mehānisms "Tehniskā novērtēšana + mezglu pārvaldība". Komanda koncentrējās uz trim galvenajiem rādītājiem:
Pirmkārt, piegādātāja piegādes līmenis līdzīgiem projektiem pēdējo trīs gadu laikā (sasniedzot 92%);
Otrkārt, galveno procesu CNC līmenis (piecu asu apstrādes iekārtas veido 85%);
Treškārt, pelējuma izmēģinājumu pirmās caurlaides ātrums (mērķis ≥95%). Lai risinātu CF510V unikālo četrdurvju, divu vāju kompleksu izliektu struktūru, tika ieviests novatorisks "uz vietas seminārs + mākoņu sadarbības" modelis. Stamping procesu inženieri bija uz vietas trīs dienas nedēļā, veicot sinhronizētu parametru pielāgošanu, izmantojot reālā laika datu apmaiņas platformu, saīsinot attīstības ciklu par 15 dienām, salīdzinot ar tradicionālajām metodēm.
Glezniecības tehnoloģija: Pozīcijas precizitātes izaicinājuma risināšana
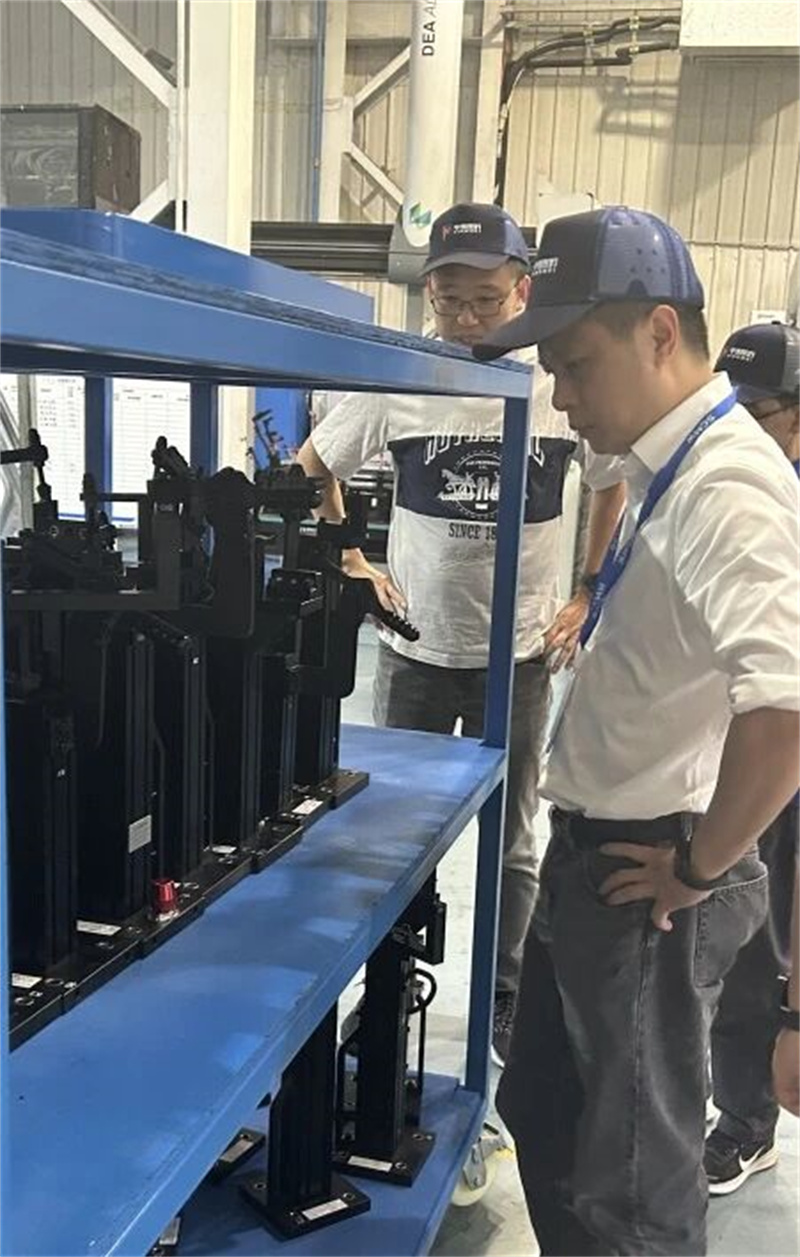
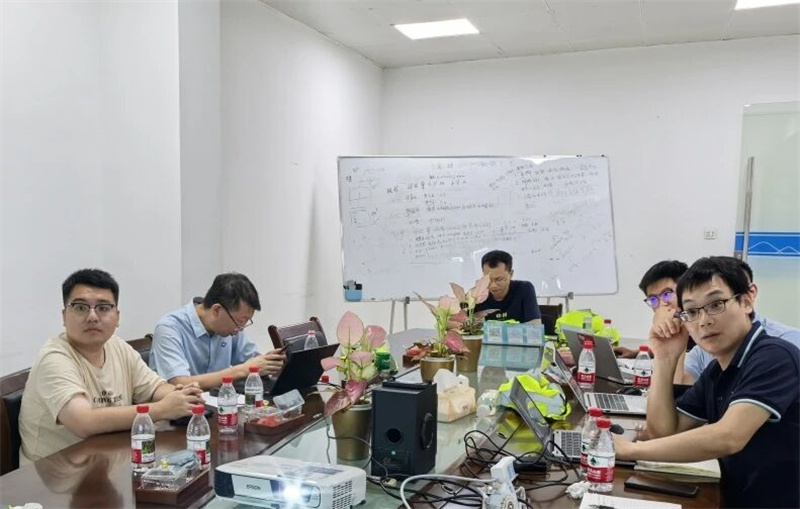
Lai nodrošinātu CF510V projekta vienmērīgu progresu, projekta dizaina piegādātāju komanda, kas veica krāsu veikala apmeklējumus uz vietas. Apmeklējums koncentrējās uz aprīkojuma izmēru mērīšanu un pozicionēšanas precizitāti. Pārklājuma projekta komanda un piegādātāju komanda cieši un efektīvi strādāja kopā:
· Abas puses precīzi izmērīja galveno aprīkojuma izmērus, stingri kontrolējot datu precizitāti visā procesā, lai nodrošinātu, ka katrs datu kopums ir precīzs un uzticams;
· Padziļinātas diskusijas tika veiktas par galvenajiem pozicionēšanas procesa jautājumiem, un optimālie risinājumi tika kopīgi izpētīti, pamatojoties uz faktiskajiem apstākļiem uz vietas un projekta tehniskās prasības.
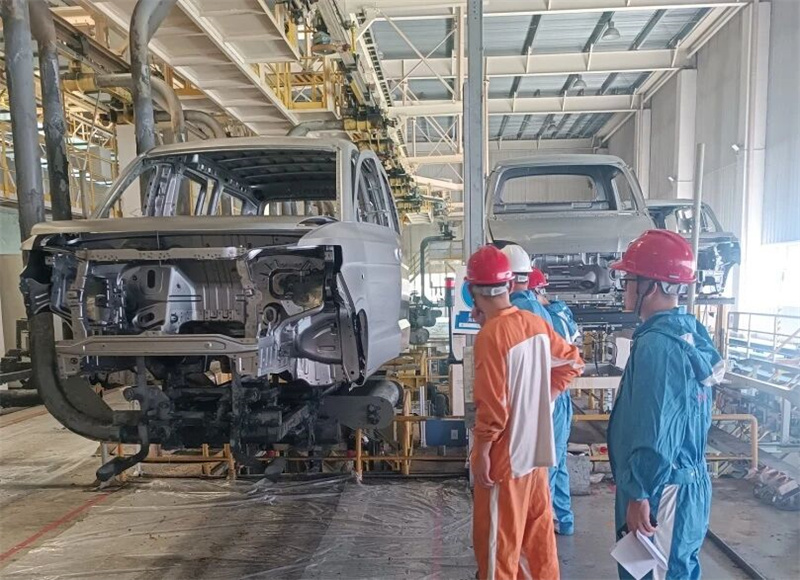
Galīgā montāžas optimizācija: pieredzes pārveidošana izmaksu samazināšanā un efektivitātes uzlabošanā
Balstoties uz 104 vēsturisko pieredzi, galīgajā montāžas seminārā tika izveidota "problēmu pārtraukuma punkta-procesa adaptācija" matrica, koncentrējoties uz trīs sašaurinājumu novēršanu:
Vispirms iepriekš tika identificēti 35 montāžas traucējumu punkti, izmantojot digitālo modeļa pārskatus;
Otrkārt, tika standartizētas un konsolidētas 34 skrūvju un uzgriežņu specifikācijas, kā rezultātā tika aprēķināts gada izmaksu samazinājums par 230 000 juaņu;
Treškārt, pamatojoties uz procesu salīdzinājumu starp esošajiem un jaunajiem projekta modeļiem, tika identificētas procesa pievienošanas un dzēšanas saraksti un vispārējās darba laika atšķirības, kā rezultātā procesu veido deviņas galvenās strukturālās korekcijas. Turklāt tika noteiktas izmaiņas materiālu adresēs, kas atbilst iepriekš pielāgotiem procesiem, un, pamatojoties uz vietnes izkārtojumu, tika identificētas jaunas šķirošanas prasības 37 lieliem materiāliem. Lai risinātu sarežģītus montāžas jautājumus uz vietas, darbnīca ierosināja risinājumus un, sadarbojoties ar TDC un A līmeņa sanāksmēm, pabeidza optimālo pieeju, veidojot efektīvas un drošas jaunas enerģijas ražošanas procesa iespējas.
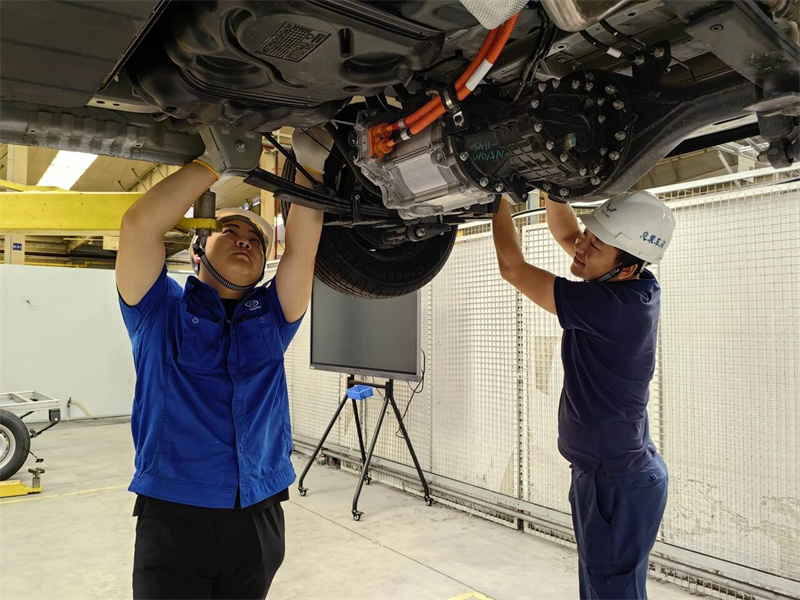
Kvalitātes nodrošināšana: daudzpakāpju kontrole nodrošina piegādi
Ražošanas kvalitātes zona ieviesa trīs līmeņu "sarkanu, dzeltenu un zaļo" agrīnās brīdināšanas sistēmu. Tehniskais eksperts Zhang Lan lika komandai veikt padziļinātu diagnostiku 47 galvenajiem piegādātājiem. Septiņiem piegādātājiem ar sarkaniem brīdinājumiem tika ieviesta "vienas faktora, vienas politikas" pieeja. Piemēram, strukturālo detaļu piegādātājs samazināja parauga detaļu plaisāšanas defektu ātrumu no 12% līdz 3%, ieviešot ātrgaitas kameras apzīmogošanas uzraudzības sistēmu. Attālajiem piegādātājiem tika izveidots "mākoņa kvalitātes koridors" ar katru dienu atjauninātām galveno parametru tendenču diagrammām. Pašlaik OTS1 fāzes izlases piegādes līmenis ir sasniedzis 96%, kas ir 11 procentu punktu uzlabojums salīdzinājumā ar iepriekšējiem līdzīgiem projektiem.
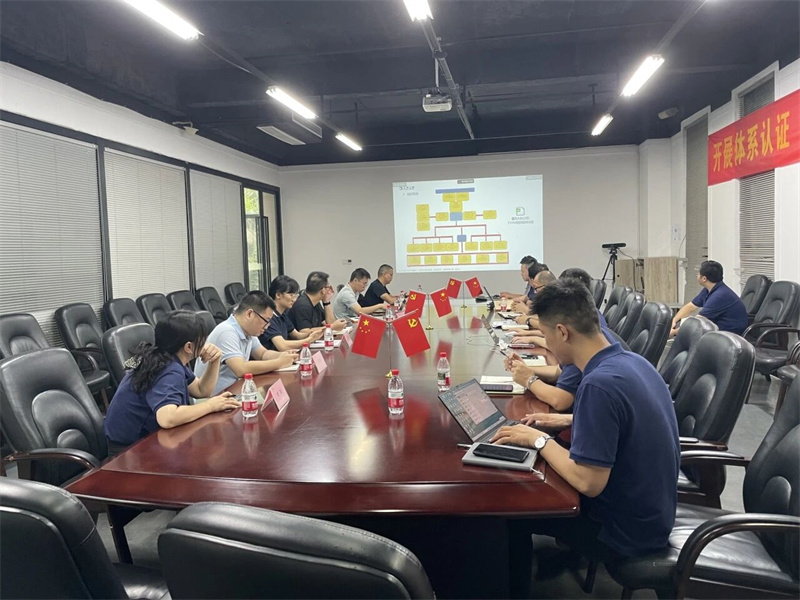
Akumulatora sagatavošana: starpbāzu sadarbības apmācība
Paredzot gaidāmo SAC akumulatora ražošanas līnijas ierašanās, Powertrain darbnīca ieviesa "piecudimensiju iespēju palielināšanas" apmācības programmu, nodrošinot 20 galveno personālu ar specializētu apmācību partijās dažādās jomās, ieskaitot BU attīstību (8 stundas), procesa simulāciju (12 stundas), aprīkojuma sertifikāciju (56 stundas), kvalitātes pārbaudi (24 stundas) un ražošanas plāni (16 stundas). Vienlaicīgi tika ieviestas 12 rūpnīcas renovācijas, ieskaitot grīdas putekļu necaurlaidīgo vērtējumu līdz ISO 8 un inteliģenta materiāla plaukta pozicionēšanas sistēmas uzstādīšanu. Tas nodrošināja, ka aprīkojums tika novietots un uzstādīts 72 stundu laikā pēc tā ierašanās septembrī.
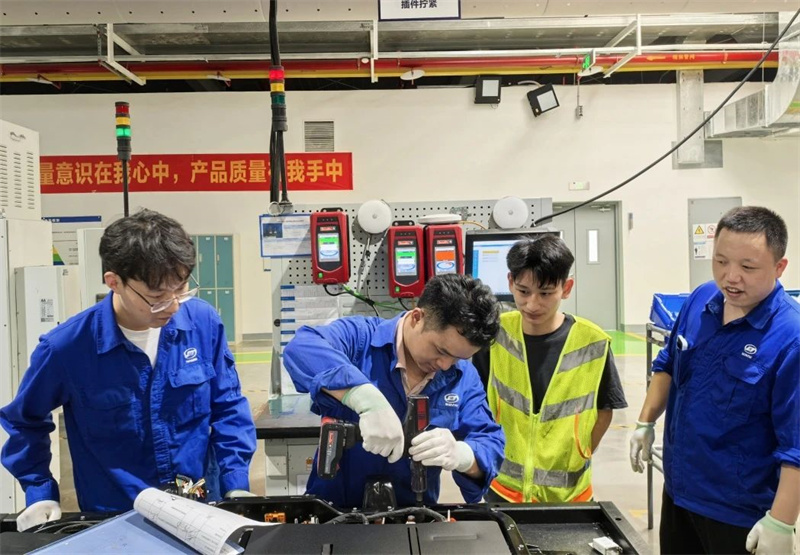
Piegādes ķēdes nodrošināšana: preventīvi risinot riskus
VAC komanda izveidoja novatorisku "3x3" garantijas sistēmu: ražošanas jaudai tika identificēti trīs potenciālie piegādātāji, personālam tika ieviests "tehniskās dalīšanas inženiera" mehānisms, un materiāliem tika izveidots stratēģiskais rezerves krājums. Augsta riska sēdekļu rāmja piegādātājam SQE un PE komandas kopīgi pabeidza 18 pelējuma procesa kļūdu necaurlaidības projektēšanas uzlabojumus, samazinot potenciālo kvalitātes riska punktu skaitu no 27 līdz 6., veicot tādus pasākumus kā iepriekšējas mainīgās materiālu adreses un pirms atbrīvošanas šķirošanas prasības, loģistikas sagatavošanas cikls tiek saīsināts līdz 14 dienām, nozares līmeņa līmenis.
Saistītās ziņas
- Sasniedziet jaunas klientu grupas, gūstiet jaunu izaugsmi! Eksion (Xingguang 560) oficiāli palaists Indonēzijā
- SGMW vadībā! Guangxi jaunu enerģijas transportlīdzekļu augstākās klases alumīnija sakausējuma komponentu inovāciju konsorcijs oficiāli atklāts
- ECE sertifikācijas iespēja ir uzlabota! SGMW apvieno spēkus ar Hetong sertifikāciju, lai stiprinātu globālo paplašināšanos
- Trīs globālas novatoriskas iniciatīvas: SGMW parāda pasaulei Ķīnas viedo ražošanu
- Lingxi braukšanas meistarība, meistarība dod spēku: Huajing S jaudas kodola noslēpums
- Piecu zvaigžņu piedziņas motora sertifikācija! Binguo Pro pierāda savu spēku
Atstājiet man ziņu